剪切加工后工件的切口平整度由什么决定?
切口平整度的主要决定因素是剪刃间隙的控制。理想间隙值为板厚的5-8%,过小会导致二次剪切增大毛刺,过大则造成材料撕裂。动态间隙补偿系统能根据板厚变化实时调整,保持恒定剪切条件。剪刃重合度影响断面倾斜度,通常设置为板厚的10-15%,维护剪切力均匀传递。这些几
了解详情
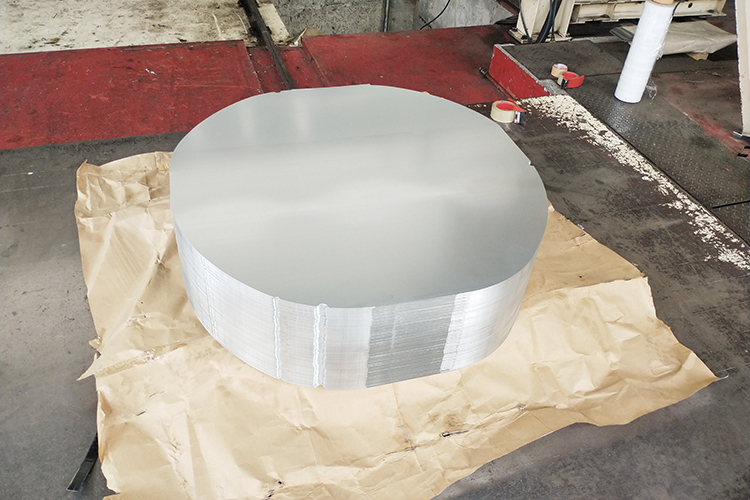
切口平整度的主要决定因素是剪刃间隙的控制。理想间隙值为板厚的5-8%,过小会导致二次剪切增大毛刺,过大则造成材料撕裂。动态间隙补偿系统能根据板厚变化实时调整,保持恒定剪切条件。剪刃重合度影响断面倾斜度,通常设置为板厚的10-15%,维护剪切力均匀传递。这些几
了解详情
金秋送喜,举国欢悦,我们迎来国庆佳节。在这份热烈祥和的氛围中,向公司全体同仁送上暖心祝福。一路相伴走来,大家同心相守,彼此体谅,在共事的时光里积攒温暖回忆。人与人之间真诚的联结,化作前行路上柔和的力量,陪伴我们走过岁岁朝夕。 &nb
了解详情
线切割是可以用来加工厚钢板的,不过在实际操作中需要注意一些问题。 线切割是通过细金属线(通常是钼丝或铜丝)携带高频电火花对工件进行切割的一种工艺。当电流通过金属线时,会在金属线和工件之间产生电火花放电,这个放电过程会产
了解详情
清辉漫天,清秋如画,中秋月色温柔如故。四季流转,秋景正好,中秋携着诗意与温情而来,圆月当空,星河璀璨,为人间添满温柔暖意。在这风光旖旎、阖家团圆的美好时节,公司向全体员工及家属,致以温馨诚挚的节日问候。 朝夕相伴,温暖
了解详情
陶瓷材料在汽车零部件加工中的应用确实存在一些难点,主要体现在以下几个方面: 首先是加工工艺的复杂性。陶瓷材料硬度高但脆性大,传统切削加工容易引发裂纹或崩边。例如在加工陶瓷轴承套圈时,刀具磨损速度极快,且加工表面容易产生微裂纹,需要采用超精密磨削或激光加工等特种
了解详情
剪切加工用剪刃的材质选择基于高强度、高耐磨性和适当韧性的平衡。主体材料通常采用钨钼系高速钢(如M2)或粉末冶金高速钢,其硬度可达HRC62-65,红硬性保持在HRC60以上至600℃。碳化物分布是指标,要求MC型碳化物占比40-50%,尺寸控制在2-5μm且
了解详情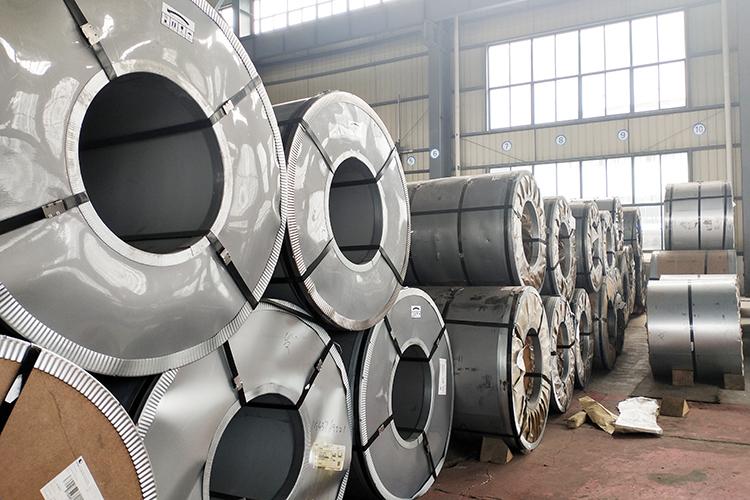
要避免原材料存储过程中的性能退化,首先要关注存储环境的控制。温度是关键因素之一,不同原材料对温度的耐受范围不同,像一些高分子材料,温度过高会加速其分子链的分解,导致材料变脆或软化;温度过低则可能使材料变硬、开裂。所以要根据原材料的特性,将存储温度控制在合适的
了解详情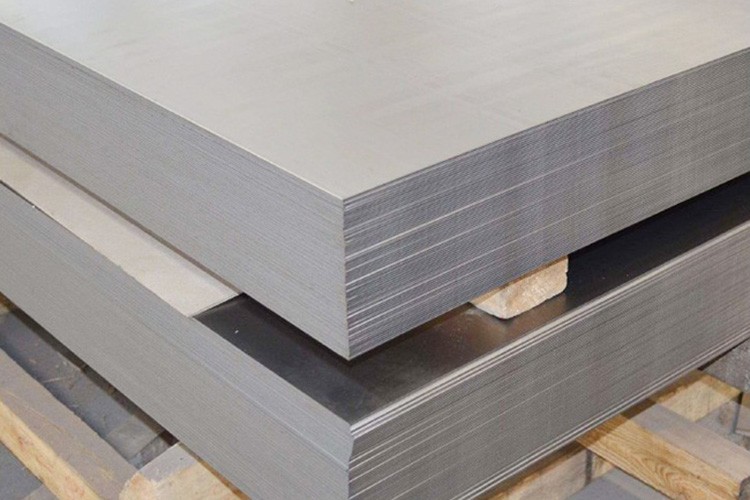
粉末冶金钢材加工难度较大,主要体现在以下方面:孔隙与多孔结构 粉末冶金零件内部存在大量孔隙,加工时刀具易因多孔结构受到冲击,导致磨损加剧,影响刀具寿命。例如,含油轴承等零件因孔隙率高,切削时磨料颗粒易进入空隙,影响润滑性能。 导热性差 &
了解详情
钢材矫直机压力的调节可是个技术活,它直接影响到矫直的效果和钢材的质量。下面小编来给你详细说说怎么调节矫直机的压力:一、了解矫直机的基本构造和工作原理 在调节压力之前,你得先了解矫直机的基本构造和工作原理。矫直机通常由上下工作辊、传动装置、调整装置等组成,通过调
了解详情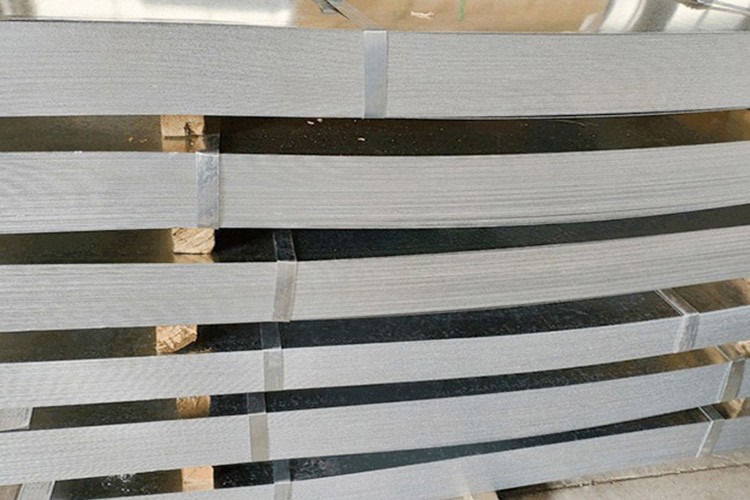
剪切加工用钢板的机械性能需平衡强度与塑性。屈服强度范围宜在200-500MPa,过高会增加设备负荷,过低则易变形。均匀延伸率应≥12%,提升剪切时不产生边缘裂纹。应变硬化指数n值控制在0.18-0.25,使变形均匀分布。各向异性系数Δr≤0.5,减少方向性对
了解详情